Masaüstü FDM (Fused Deposition Modeling) 3D yazıcı teknolojisi son yıllarda hem donanım hem de yazılım kanadında inanılmaz bir ivme kazandı. Donanım tarafında doğrudan tahrikli (direct-drive) ekstruderler, PEI tablalar ve 32-bit sessiz anakartlar standart hale gelirken; dilimleyici (slicer) yazılımlarında da uzun yıllar süren UltiMaker Cura hakimiyeti yerini açık kaynaklı ve yenilikçi OrcaSlicer ekosistemine bırakıyor.
Daha önce detaylıca incelediğimiz Ender Serisi Yazıcılar İçin Yatak Kalibrasyonu ve İlk Katman Optimizasyonu rehberimizde, mekanik tesviye ve başlangıç G-Code mimarisiyle baskı tabanını garantiye almıştık. Ayrıca uzaktan yazdırma süreçlerinde karşılaşılan elektriksel çakışmaları Raspberry Pi OctoPrint Sorun Giderme adımlarıyla çözmüştük. Şimdi ise OrcaSlicer’ın en büyük gücü olan dahili kalibrasyon paketini kullanarak; her yeni filament rulosunda sıcaklık, akış hızı (flow rate), köşe şişmelerini önleyen Pressure Advance ve geri çekme (retraction) parametrelerini matematiksel hassasiyetle optimize ediyoruz.
Neden Cura Yerine OrcaSlicer Tercih Edilmeli?
Cura uzun yıllar FDM dünyasının amiral gemisi olsa da, filament kalibrasyonu için kullanıcıyı harici eklentilere (örneğin Auto Towers eklentisi), harici web sitelerine (Teaching Tech test üreteçleri) veya manuel G-Code betiklerine mahkum ediyordu. OrcaSlicer ise Bambu Studio ve PrusaSlicer’ın en güçlü yönlerini birleştirerek şu avantajları tek bir çatıda toplar:
- Dahili Kalibrasyon Motoru: Sıcaklık kulesi, akış testi, Pressure Advance, geri çekme ve maksimum debi testlerini tek tıkla dilimler ve basıma hazır hale getirir.
- Ayrık Profil Yönetimi: Yazıcı donanımı, proses (katman yüksekliği/hız) ve filament profilleri birbirinden tamamen bağımsızdır. Örneğin bir PLA filamentine ait akış çarpanı değiştiğinde diğer filamentler veya katman ayarları etkilenmez.
- Doğrudan Yazıcı Arayüzü: Klipper (Mainsail/Fluidd), OctoPrint veya Bambu cihazlarına doğrudan dilimleyici içerisinden bağlanarak kamerayı izleyebilir ve baskıyı yönetebilirsiniz.
Sıcaklık Kulesi (Temperature Tower) Testi
Her filament markasının kimyasal bileşimi, pigment yoğunluğu ve erime akış indeksi (MFI) farklıdır. Aynı kutudaki siyah PLA ile beyaz PLA bile farklı nozül sıcaklığı isteyebilir. Sıcaklık kulesi, filamentin optimum yapışma, minimum ipliklenme (stringing) ve en temiz köprüleme yaptığı aralığı saptar.
Adım Adım Sıcaklık Kulesi Oluşturma
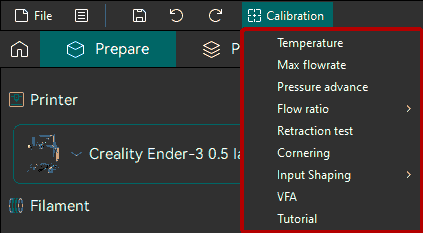
- OrcaSlicer üst menüsünden Calibration > Temperature seçeneğine tıklayın.
- Kullandığınız hammaddeye göre sıcaklık aralığını belirleyin (Standart PLA için: Start: 220°C, End: 190°C, Step: 5°C; PETG için: Start: 255°C, End: 225°C).
- OrcaSlicer modeli otomatik olarak yükleyecek ve her katman bloğunda sıcaklığı 5°C düşürecek G-Code komutlarını kendisi ekleyecektir. Harici hiçbir script eklemenize gerek yoktur.
- Slice plate diyerek baskıyı başlatın.
Sonuçların Değerlendirilmesi
Baskı bittiğinde her sıcaklık bloğunu üç ana kritere göre büyüteçle kontrol edin:
- Köprü Açıklıkları: Sarkma yapmayan, ipliklerin ip gibi gergin kaldığı en soğuk bloğu bulun.
- Yüzey Parlaklığı ve Detay: Çok sıcak katmanlar matlaşabilir veya köşeleri eriyebilir; çok soğuk katmanlarda ise tabakalar arası ayrılma başlar.
- Mekanik Dayanım: Kuleyi elinizle kırmaya çalışın. Katmanların birbirine en sıkı kaynadığı sıcaklık genellikle en iyi mekanik sonucu verir.
Akış Oranı (Flow Rate) Kalibrasyonu: Pass 1 ve Pass 2
Ekstruder dişlisinin filamenti kavrama derinliği ve tel çapı sapmaları nedeniyle nozülden çıkan plastik miktarı teorik değerle birebir uyuşmaz. Aşırı akış kaba yüzeylere ve ölçü büyümesine; eksik akış ise zayıf duvarlara ve delikli üst yüzeylere neden olur. OrcaSlicer bu testi iki kademeli olarak yürütür:
Pass 1: Kaba Akış Ayarı
Calibration > Flow Rate > Pass 1 seçildiğinde tablanın üzerine 9 adet düz plaka dizilir. Bu plakalar -20, -15, -10, -5, 0, +5, +10, +15, +20 akış farklarıyla basılır. Baskı bittikten sonra parmağınızı plakaların üst yüzeyinde gezdirin:
- Tırnağınıza takılan keskin tepecikler veya kenarlarda taşmalar varsa aşırı akış vardır.
- Çizgiler arasında boşluklar görünüyorsa eksik akış vardır.
- Cam gibi pürüzsüz ve çizgileri tamamen kaynaşmış en düzgün plakayı seçin (örneğin +5 plakasını seçtiğinizi varsayalım).
Pass 2: Hassas Akış Ayarı
Pass 1’de belirlediğiniz değeri baz alarak Calibration > Flow Rate > Pass 2 testini açın. Bu kez plakalar -4’ten +3’e kadar birer basamaklık çok hassas farklarla basılır. En pürüzsüz plakayı (örneğin -1) belirleyin ve nihai akış çarpanını hesaplayın:
Yeni Akis Carpani = Eski Akis Carpani * (100 + Pass 1 + Pass 2) / 100

Ornek Hesaplama:
Eski Akis Carpani = 0.98
Pass 1 = +5
Pass 2 = -1
Toplam Duzeltme = +4
Yeni Akis Carpani = 0.98 * (100 + 4) / 100 = 1.019
Bulduğunuz bu değeri OrcaSlicer’daki Filament Settings > Flow Ratio hanesine yazıp kaydedin.
Basınç İlerlemesi (Pressure Advance) Kalibrasyonu
FDM baskılarda nozül köşeyi dönerken yavaşlar, düz yola çıkınca hızlanır. Ancak erimiş plastiğin viskoelastik yapısı nedeniyle nozül yavaşlasa bile hazne içindeki basınç anında düşmez; bu da köşelerin dışa doğru şişmesine (bulging) neden olur. Düz çizgiye hızlanırken ise basınç geç geldiği için ilk milimetrede malzeme eksik kalır.
Klipper’da Pressure Advance, Marlin’de ise Linear Advance olarak adlandırılan bu sistem, ivmelenme anında ekstruder motorunu milisaniyelik adımlarla önceden itip çekerek basıncı dengeler.
Test Kulesi (Tower) ile PA Değeri Bulma
- Calibration > More > Pressure Advance menüsüne girin.
- Test türü olarak PA Tower (Kule) seçin.
- Bowden tipi ekstruder kullanıyorsanız (uzun teflon borulu Ender 3 V2 vb.) başlangıç: 0.0, bitiş: 0.2, adım: 0.005 seçin. Doğrudan tahrikli (Direct Drive) kullanıyorsanız başlangıç: 0.0, bitiş: 0.08 seçin.
- Kule basıldıktan sonra bir kumpas ile kulenin 4 köşesini dikey doğrultuda inceleyin. Köşelerin yuvarlaklaşmadığı, şişmediği ve aynı zamanda katman boşluğu oluşmadığı en keskin yüksekliği cetvelle tabladan ölçün.
Pressure Advance (PA) = Baslangic Degeri + (Olcülen Yukseklik mm * Artis Orani)
Geri Çekme (Retraction) ve Maksimum Debidir Testi
İpliklenmeyi tamamen sıfırlamak için Calibration > More > Retraction Test menüsünden geri çekme mesafesini belirleyin. Direct-drive sistemlerde 0.6 mm – 1.2 mm arası yeterli olurken, Bowden sistemlerde 4.0 mm – 6.0 mm aralığı test edilmelidir.
Creality Ender Serisi İçin Optimize Edilmiş Başlangıç G-Code
Cura’daki başlangıç kodları OrcaSlicer değişkenleriyle birebir aynı değildir. Aşağıdaki optimize edilmiş başlangıç G-Code bloğunu OrcaSlicer üzerinde Printer Settings > Machine G-code > Printable start G-code alanına yapıştırabilirsiniz. Bu kod nozül ısınırken tablanın ön tarafına çift hatlı kusursuz bir temizleme çizgisi çeker:
; === OrcaSlicer Creality Ender 3 Serisi Baslangic G-Code ===
G90 ; Mutlak koordinat modu
M82 ; Ekstruder mutlak mod
M140 S[bed_temperature_initial_layer_single] ; Yatak isitmasi baslat
G28 ; Tum eksenleri sifirla (Auto Home)
G29 ; Otomatik yatak tesviyesi (BLTouch / CR-Touch varsa)
M190 S[bed_temperature_initial_layer_single] ; Yatak hedef isiya ulasana kadar bekle
M109 S[nozzle_temperature_initial_layer_single] ; Nozul hedef isiya ulasana kadar bekle
G92 E0 ; Ekstruder pozisyonunu sifirla

; --- Temizleme ve Basinc Olusturma Cizgisi (Purge Line) ---
G1 Z2.0 F3000 ; Nozul guvenli yukseklige
G1 X0.1 Y20 Z0.3 F5000.0 ; Baslangic noktasina hizli git
G1 X0.1 Y200.0 Z0.3 F1500.0 E15 ; Ilk kalin temizleme cizgisi
G1 X0.4 Y200.0 Z0.3 F5000.0 ; Yana 0.3mm kay
G1 X0.4 Y20 Z0.3 F1500.0 E30 ; Donus ikinci temizleme cizgisi
G92 E0 ; Ekstruderi tekrar sifirla
G1 Z2.0 F3000 ; Tabladan uzaklas
G1 X5 Y20 Z0.3 F5000.0 ; Damlatmayi onlemek icin parca alanina dogru hareket
; === Baski Basliyor ===
Bitiş G-Code bölümüne ise parçayı soğutup öne doğru iten şu bloğu ekleyin:
; === OrcaSlicer Bitis G-Code ===
G91 ; Bagil koordinata gec
G1 E-2 F2700 ; Parca uzerinde damlamayi onlemek icin 2mm geri cek
G1 Z10 F3000 ; Nozul parçadan 10mm yukari ciksin
G90 ; Mutlak koordinata don
G1 X0 Y220 F3000 ; Tablayi one it, kullaniciya sun
M104 S0 ; Nozul isiticiyi kapat
M140 S0 ; Yatak isiticiyi kapat
M106 S0 ; Parca fanini kapat
M84 X Y E ; Motorlarin gucunu kes (Z ekseni sabit kalsin)
Kalibrasyon Sonrası Elde Edilen Kazanımlar
- Kusursuz Boyutsal Doğruluk: Akış kalibrasyonu sayesinde geçmeli parçalar, rulman yuvaları ve vida delikleri tolerans içinde tam oturur.
- Temiz Köşe Geometrisi: Pressure Advance ile kutu ve mekanik parçaların 90 derecelik köşelerindeki şişkinlikler tamamen kaybolur.
- Sıfır İpliklenme: Sıcaklık ve geri çekme uyumu ile nozül boşta gezerken örümcek ağı benzeri kalıntılar bırakmaz.
Kaynaklar ve Referanslar
Bu makale hazırlanırken aşağıdaki kaynaklardan ve orijinal teknik dökümantasyonlardan faydalanılmıştır: