Modern malzeme bilimi ve ağır sanayi üretiminde kalite güvencesi, parçanın mekanik bütünlüğünü bozmadan iç ve yüzey kusurlarını tespit edebilme kabiliyetine dayanır. Döküm gövdeler, basınçlı kaplar, kaynaklı konstrüksiyonlar ve özellikle demiryolu aksı (EA1N gibi alaşımlar) gibi emniyet kritik dövme çelik parçalarda oluşabilecek mikro çatlaklar, gözenekler veya cüruf kalıntıları felaketle sonuçlanabilecek yorulma kırılmalarına yol açabilir. Bu kusurların erken teşhisi, Tahribatsız Muayene (Non-Destructive Testing – NDT) disiplininin temel varlık sebebidir.
Daha önce çelik metalurjisi ve imalat güvenliği üzerine paylaştığımız Karbon Eşdeğeri (CE) Hesaplama Aracı ve Kaynak Kabiliyeti Analizi rehberimizde, alaşımların çatlama riskini kimyasal kompozisyon üzerinden matematiksel olarak modellemiştik. Ayrıca flanş ve dairesel bağlantı tasarımlarında kullandığımız Delik Sayısı ve Kiriş Hesaplama formüllerinde olduğu gibi, NDT süreçleri de geometri ve malzeme bilimiyle doğrudan iç içedir. Bu yazıda, NDT dünyasının en radikal teknolojik sıçraması olan geleneksel ıslak banyolu film radyografisinden (RT-F) Dijital Radyografiye (RT-D) geçişi, EN ISO standartlarını ve dijital görüntü kalitesi parametrelerini derinlemesine inceliyoruz.
Geleneksel Film Radyografisinin (RT-F) Sınırları
Yıllar boyunca endüstri standardı olan gümüş halojenürlü endüstriyel filmler (RT-F), yüksek görüntü çözünürlüğü sunsa da modern imalat hızına ayak uydurmakta zorlanan ciddi handikaplar barındırır:
- Kimyasal Bağımlılık ve Çevre Yükü: Filmlerin banyo edilmesi için gereken geliştirici (developer) ve sabitleyici (fixer) solüsyonları toksik ağır metaller içerir; özel atık yönetimi gerektirir.
- Zaman Kaybı ve Gecikmeli Geri Bildirim: Pozlama, karanlık oda banyosu, kurutma ve negatoskop altında değerlendirme saatler sürer. Üretim hattında anlık hata tespiti yapılamaz.
- Dar Dinamik Aralık: Filmin optik yoğunluk (optik dansite) aralığı sınırlıdır. Kalınlık farkı yüksek olan kademeli döküm veya dövme parçalarda tek pozlamayla hem ince hem kalın bölgeleri net görmek imkansızdır; çoklu pozlama gerekir.
- Fiziksel Arşivleme Riski: Onlarca yıl saklanması gereken filmler nem, sıcaklık ve optik sararma nedeniyle zamanla bozunabilir.
Dijital Radyografide İki Ana Teknoloji: CR ve DDA
Dijital dönüşüm (RT-D), X veya Gama ışınlarını doğrudan dijital veriye dönüştüren iki ana dedektör mimarisi üzerinden yürütülür:
| Karşılaştırma Parametresi | Bilgisayarlı Radyografi (CR – Computed Radiography) | Dijital Dedektör Dizisi (DDA – Flat Panel) |
|---|---|---|
| Algılayıcı Ortam | Esnek Fosfor Görüntüleme Plakası (Imaging Plate – IP) | Amorf Silisyum (a-Si) veya CMOS Düz Panel Dedektör |
| Görüntü Okuma Süreci | Plaka harici lazer tarayıcıya (CR Scanner) takılarak taranır | Işınlama bittiği anda dijital görüntü doğrudan bilgisayara akar |
| Mekansal Çözünürlük (SRb) | Orta – Yüksek (50 μm – 100 μm lazer tarama) | Çok Yüksek (Piksel aralığı: 50 μm – 200 μm) |
| Mekanik Esneklik | Esnek plakalar boru etrafına veya dar kanallara sarılabilir | Sert ve rijit panel kutusu (Koruyucu kalkan gerektirir) |
| Pozlama Süresi Kazancı | Filme göre %30 – %50 daha düşük radyasyon dozu | Filme göre %70 – %90 daha düşük radyasyon ve anlık sonuç |
EN ISO 17636-2 Standardı ve Dijital Görüntü Kalite Kriterleri
Geleneksel film radyografisinde kalite tel tipi göstergeler (IQI) ve optik yoğunluk ile doğrulanırken, dijital radyografide EN ISO 17636-2 (Kaynaklı birleştirmelerin dijital radyografik muayenesi) standardı çok daha hassas matematiksel parametreler tanımlar:
Temel Mekansal Çözünürlük ve Duble Tel Göstergesi (EN ISO 19232-5)
Dijital bir sistemin en küçük kusuru ayırt edebilme kabiliyeti (unsharpness), platin ve tungsten tellerden oluşan Duble Tel Tipi Görüntü Kalite Göstergesi (Duplex Wire IQI – EN ISO 19232-5) ile belirlenir. Görüntü işleme yazılımı, birbirine yaklaşan çift tellerin aralığındaki %20 dip modülasyon derinliğini (modulation dip) ölçerek sistemin temel mekansal çözünürlüğünü ($SR_b$) mikron ($\mu m$) düzeyinde raporlar.
Normalize Edilmiş Sinyal-Gürültü Oranı (SNR_N)
Dijital dedektörlerde ham sinyal her zaman elektronik ve kuantum saçılma gürültüsü (noise) barındırır. Standart, muayene bölgesindeki ortalama gri değerinin (GV) standart sapmaya oranını hesaplar ve bunu piksel boyutuna göre normalize eder:
SNR_N = SNR_Ham * (88.6 μm / SR_b)
EN ISO 17636-2 Sınıf B muayenelerinde (yüksek hassasiyetli havacılık, demiryolu ve nükleer parçalar), kaynak bölgesinde minimum $SNR_N$ değerinin genellikle 100 veya üzerinde olması şart koşulur. Bu değer elde edilmeden yapılan muayene geçersiz sayılır.
Gri Değer Aralığı ve 16-Bit Dinamik Genişlik
Klasik filmler gözle negatoskop üzerinde incelenirken insan gözü en fazla 30-40 farklı gri tonunu ayırt edebilir. Dijital DDA dedektörler ise 16-bit (65.536 Gri Tonu) derinliğinde ham veri yakalar. DICONDE (Digital Imaging and Communication in Nondestructive Evaluation) formatında saklanan bu veriler üzerinde:
- Pencereleme (Window/Level): Kontrast ve parlaklık anlık olarak ayarlanarak hem 100 mm’lik kalın gövde hem de 10 mm’lik flanş kenarı aynı görüntü üzerinde incelenebilir.
- Profil Çizgisi (Line Profile): Şüpheli bir çatlak boyunca piksel yoğunluk grafiği çizilerek kusurun derinliği ve keskinliği mikron bazında ölçülür.
- Yapay Renklendirme (Pseudo Color): Kusurların yoğunluk farkı renk haritalarına dökülerek insan gözünün yorulması engellenir.
Yapay Zeka Destekli Otomatik Kusur Tanıma (ADR)
Dijital radyografinin getirdiği en devrimsel avantaj, görüntülerin doğrudan derin öğrenme (Deep Learning) ve konvolüsyonel sinir ağları (CNN) tarafından taranabilmesidir. Otomatik Kusur Tanıma (Automated Defect Recognition – ADR) yazılımları:
- Gözenek (Gas pore), cüruf kalıntısı (Slag inclusion), yetersiz nüfuziyet (Lack of penetration) ve yanma oluğu (Undercut) gibi kaynak hatalarını milisaniyeler içinde sınıflandırır.
- Kusurların koordinatlarını, alanını ve EN ISO 5817 kabul kriterlerine göre sınır değerlerini otomatik olarak rapor tablosuna işler.
- Seviye 2 ve Seviye 3 NDT uzmanlarının rutin değerlendirme yükünü azaltarak yalnızca şüpheli sınır vakalara odaklanmalarını sağlar.
Endüstriyel Uygulama: Demiryolu Aks Çeliklerinde Kalite Güvencesi
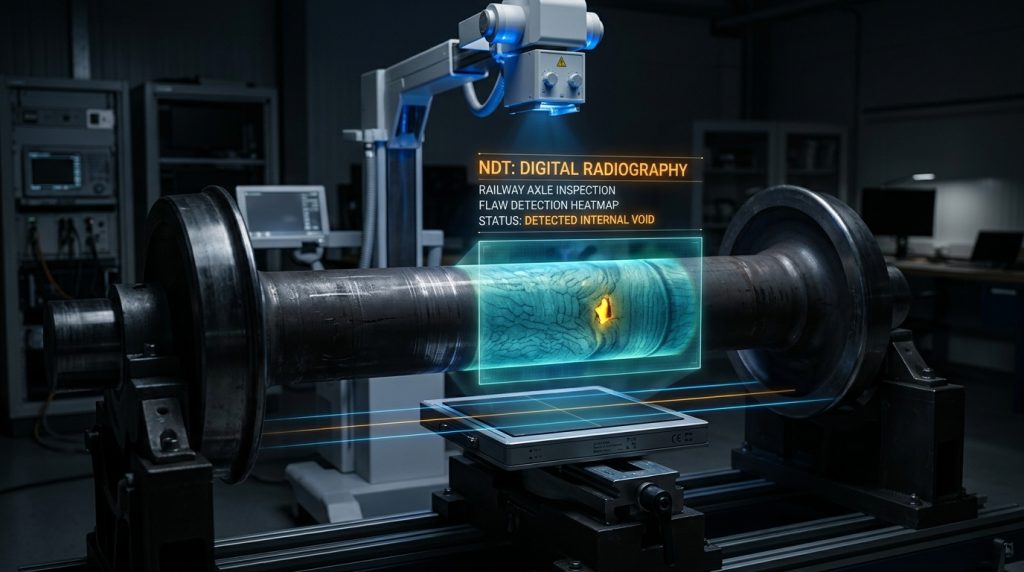
Demiryolu taşımacılığında kullanılan EA1N ve benzeri dövme aks çeliklerinde yüzey muayenesi Manyetik Parçacık (MT) ile yapılırken; hacimsel iç kusurlar, dövme katmerleri veya segregasyon hatları Faz Dizili Ultrasonik (PAUT) ve Dijital Radyografi (RT-D) ile taranır. Dijital dedektör dizileri, aks üzerindeki radyus geçişleri ve pres bağlantı bölgelerindeki mikro gerilim birikimlerini ve mikro süreksizlikleri ıslak film maliyeti olmaksızın hat üzerinde tam izlenebilirlik (Traceability) ile dijital fabrika ortamına aktarır.
Kaynaklar ve Referanslar
Bu makale hazırlanırken aşağıdaki uluslararası standartlar ve resmi NDT dökümantasyonlarından faydalanılmıştır:
- EN ISO 17636-2:2022 – Non-destructive testing of welds — Radiographic testing — Part 2: X- and gamma-ray techniques with digital detectors
- EN ISO 19232-5 – Duplex Wire Image Quality Indicator (IQI) and Unsharpness Standards
- Waygate Technologies / Baker Hughes – Digital Radiography (CR & DDA) Technical Compendium
- Karakavuz.com – Karbon Eşdeğeri (CE) Hesaplama Aracı ve Kaynak Kabiliyeti Analizi
- Karakavuz.com – Delik Sayısı, Kiriş, Merkez Açı ve Yay Uzunluğu Hesaplama