
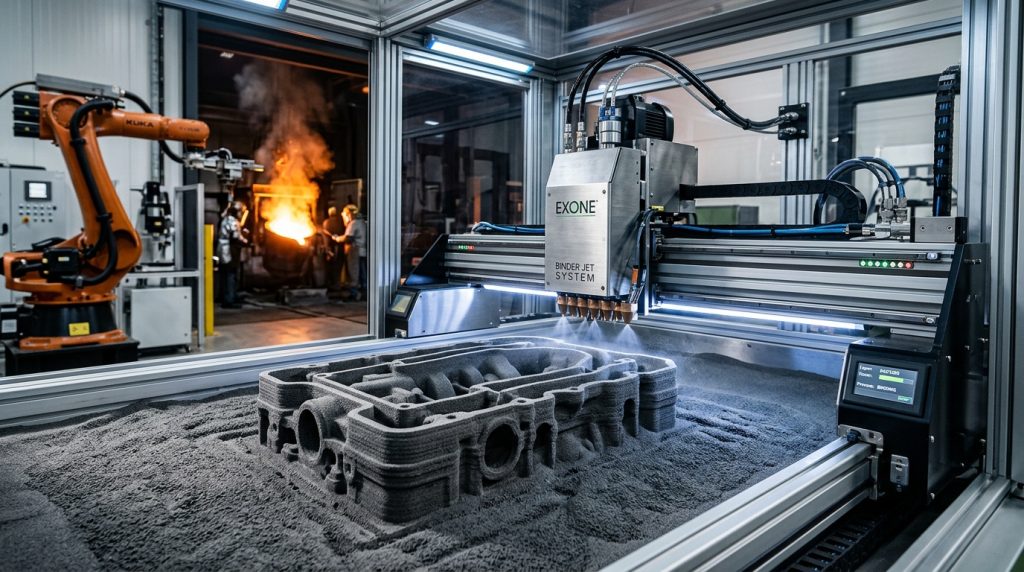
Metal eklemeli imalat (Metal Additive Manufacturing) denildiğinde akla ilk gelen yöntemler genellikle Lazer Toz Yatağı Ergitme (LPBF / SLM) veya Doğrudan Enerji Biriktirme (DED) gibi yüksek güçlü lazerlerle metal tozlarının eritildiği teknolojilerdir. Ancak bu doğrudan yöntemler; yüksek hammadde maliyetleri, sınırlı yapı hacimleri (genellikle 400-500 mm altı), yüksek artık gerilmeler (residual stresses) ve destek yapısı (support) temizleme zorlukları nedeniyle ağır sanayide, büyük ebatlı parçalarda ve seri üretime geçişte ciddi darboğazlarla karşılaşmaktadır. İşte tam bu noktada, dökümhanelerin yüzlerce yıllık metalurjik birikimi ile modern eklemeli imalatın geometrik serbestliğini bir araya getiren hibrit bir devrim devreye girmektedir: Kum Kalıp ve Maça Üretiminde Bağlayıcı Püskürtme (Binder Jetting / 3D Sand Printing – 3DSP).
Kalıpsız döküm (patternless casting) veya dijital döküm olarak da adlandırılan bu yaklaşım, ahşap veya alüminyum model ve maça sandığı üretme zorunluluğunu tamamen ortadan kaldırır. Döküm kumu katman katman serilirken, endüstriyel piezoelektrik püskürtme kafaları seçici olarak bağlayıcı kimyasalı enjekte eder ve doğrudan döküme hazır kum kalıp veya karmaşık maça paketleri oluşturulur. Bu makalede; Binder Jetting tabanlı kum kalıp üretiminin proses dinamiğini, bağlayıcı kimyalarını, doğrudan metal eklemeli imalatla kıyaslamasını, dökümhanelere kazandırdığı topolojik serbestliği ve hibrit kalıplama stratejilerini derinlemesine inceliyoruz.
Geleneksel Kum Dökümün Darboğazları ve Kalıpsız Üretim Devrimi
Geleneksel kum döküm yöntemi, dünya genelindeki döküm tonajının yaklaşık %70’inden fazlasını sırtlayan en temel imalat yöntemidir. Ancak geleneksel yöntemin kalbinde büyük bir zaman ve maliyet bariyeri yatar: Model ve Maça Sandığı (Tooling / Patternmaking).
- Yüksek İlk Yatırım Maliyeti: Karmaşık bir motor bloğu, pompa gövdesi veya türbin salyangozu için gereken ahşap, reçine veya metal modellerin CNC tezgahlarda işlenmesi on binlerce avroya mal olabilir.
- Uzun Teslimat Süreleri (Lead Time): Bir model setinin ve maça sandıklarının tasarlanması, işlenmesi, boyanması ve prova dökümlerinin yapılması 8 ila 16 hafta sürebilir. Prototip aşamasında yapılan en ufak bir tasarım değişikliği, modelin hurdaya çıkması veya haftalarca süren revizyonlar anlamına gelir.
- Geometrik Kısıtlamalar ve Eğim Açıları (Draft Angles): Modelin kumdan hasarsız çıkarılabilmesi için tüm dikey yüzeylere 1° ila 3° arasında kalıptan çıkarma eğimi (draft angle) verilmelidir. Negatif açılı (undercut) geometriler veya kapalı iç kanallar için ek maça sandıkları tasarlanmalı, bu da kalıp içi montaj karmaşıklığını katlamaktadır.
- Maça Montaj Hataları ve Çapaklanma: Onlarca farklı parçadan oluşan maça demetleri dökümhanede bir araya getirilirken operatör kaynaklı maça kaymaları (core shift), eksenel kaçıklıklar ve maçalar arası boşluklara sıvı metalin sızmasıyla oluşan çapaklar (finning/flash) kaçınılmazdır.
Binder Jetting tabanlı 3D kum baskı teknolojisi, bu zinciri kökünden kırar. CAD modelinden doğrudan kum kalıba geçiş yapılarak fiziksel model ihtiyacı sıfırlanır; aylar süren hazırlık evresi birkaç güne indirilir.
Binder Jetting ile Kum Kalıp Üretim Prosesinin Temelleri
Kum kalıp Binder Jetting sistemleri (örneğin ExOne S-Max, voxeljet VX4000 veya FHZL sistemleri), toz yatağı üzerinde kimyasal bağlama prensibiyle çalışır. Süreç döngüsü şu adımlardan oluşur:
Süreç, yapı tablasının Z ekseninde bir katman kalınlığı kadar (tipik olarak 150 µm ila 300 µm) aşağı inmesiyle başlar. Mekanik bir serici merdane veya bıçak (recoater), kum besleme haznesinden aldığı homojen döküm kumunu inşa platformu üzerine pürüzsüzce yayar. Bu noktada kum yatağının paralelliği ve sıkılığı, katmanlar arası mekanik tutunma açısından hayati önem taşır. Aynen masaüstü katmanlı imalat sistemlerinde gördüğümüz Ender serisi yazıcılar için yatak kalibrasyonu ve ilk katman optimizasyonu prensiplerinde olduğu gibi, ilk katmanın platforma kusursuz yapışması ve serici yüksekliğinin mikron mertebesinde kararlı kalması, devasa kalıp bloklarının çarpılmasını (warping) ve katman ayrışmasını (delamination) engeller.
Kum serildikten sonra, üzerinde binlerce mikro nozül barındıran endüstriyel piezoelektrik inkjet baskı kafası (Drop-on-Demand) X-Y düzleminde taranır. CAD dilim verisine göre, sadece parçanın katılaşması gereken bölgelerine sıvı kimyasal bağlayıcı püskürtülür. Bağlayıcı kum taneciklerinin arasına nüfuz ederek kum tanelerini kaplar ve kimyasal reaksiyonu tetikler. Baskı tablası tekrar bir katman aşağı iner ve tüm kalıp veya maça bloğu tamamlanana kadar işlem binlerce kez tekrarlanır.
Baskı tamamlandığında, iş kutusu (job box) içindeki kalıp parçaları henüz bağlanmamış serbest kumların içinde gömülü vaziyettedir. İş kutusu istasyondan alınır, bağlanmamış gevşek kumlar vakum ve basınçlı hava yardımıyla temizlenir (depowdering). Açığa çıkan kalıp ve maçalar, dökülecek metalin türüne göre fırınlama, kürleme veya refrakter boya (coating) işlemlerine alınır.
Kum Tipleri ve Bağlayıcı Kimyaları
3D kum baskıda kullanılan hammadde ikilisi (kum ve bağlayıcı), nihai döküm parçasının yüzey kalitesini, mekanik dayanımını ve gaz kusurlarından ariliğini belirler.
Döküm Kumu Seçenekleri
- Silika (Kuvars) Kumu (SiO2): Dökümhanelerde en yaygın kullanılan, ekonomik ve yüksek bulunabilirliğe sahip kumdur. Genellikle AFS 45-65 tane inceliğinde tercih edilir. Tane morfolojisinin yuvarlatılmış veya küresel olması, bağlayıcı tüketimini azaltır ve kumun akışkanlığını artırır.
- Sentetik Seramik Kumlar (Cerabeads vb.): Küresel yapay boksit veya alümina-silikat bazlı kumlardır. Termal genleşme katsayıları silika kumuna göre çok daha düşüktür; bu da döküm sırasında genleşme kaynaklı damarlanma (veining) ve çatlama hatalarını minimize eder. Yüksek refrakterlikleri sayesinde özellikle çelik ve süperalaşım dökümlerinde üstün yüzey kalitesi sağlar.
- Zirkon ve Kromit Kumları: Yüksek yoğunluk ve yüksek ısı iletkenliğine sahip bu refrakter kumlar, kalın kesitli bölgelerde yerel soğutma (soğutucu etkisi) sağlamak ve metal penetrasyonunu önlemek amacıyla özel maça bölgelerinde kullanılır.
Bağlayıcı Sistemleri: Furan, Fenolik ve İnorganik Devrimi
Geleneksel soğuk kutu (cold-box) ve reçineli kum kalıplamada olduğu gibi, Binder Jetting sistemlerinde de farklı reçine kimyaları kullanılır:
| Bağlayıcı Türü | Aktivasyon Mekanizması | Çekme Mukavemeti | Gaz Çıkışı (Gas Evolution) | Başlıca Uygulama Alanı |
|---|---|---|---|---|
| Furan Reçinesi | Asit Katalizörü (PTSA ile önceden harmanlanmış kum) | 2.0 – 3.8 MPa | Orta – Yüksek | Demir (Pik/Sfero), Çelik ve Ağır Sanayi Dökümleri |
| Fenolik Reçine | Termal Kürleme veya Sıcak Hava | 2.5 – 4.5 MPa | Orta | Çelik Döküm, Yüksek Termal Direnç Gerektiren Parçalar |
| İnorganik Bağlayıcı (IBS) | Termal Dehidrasyon / Sıcak Hava Şoku | 1.8 – 3.2 MPa | Sıfır / İhmal Edilebilir | Alüminyum, Magnezyum, Otomotiv Silindir Kapakları |
Burada özellikle İnorganik Bağlayıcı Sistemleri (Inorganic Binder Systems) üzerinde durmak gerekir. Organik furan veya fenolik reçineler, sıvı metal kalıba döküldüğü anda yüksek sıcaklıkla karşılaşınca pirolize uğrar ve yoğun gaz (hidrokarbonlar, kükürt dioksit, karbon monoksit) açığa çıkarır. Bu gazlar kalıp dışına tahliye edilemezse, döküm parçasının içinde gaz boşluğu (gas blowholes) ve gözeneklilik kusurları oluşturur.
Modifiye su camı (sodyum silikat) ve geopolimer bazlı inorganik bağlayıcılar ise döküm anında organik molekül içermedikleri için duman, koku veya zararlı emisyon yaymazlar. En kritik avantajları, gaz çıkışının sıfıra yakın olmasıdır. Bu sayede karmaşık motor bloklarında, son derece ince su ceketi kanallarında dahi gaz hatası riski olmaksızın kusursuz alüminyum ve hafif alaşım dökümleri gerçekleştirilebilmektedir.
Kum Binder Jetting ile Doğrudan Metal Eklemeli İmalatın (LPBF) Karşılaştırması
Endüstride sıklıkla düşülen yanılgılardan biri, metal parça ihtiyacı olduğunda doğrudan lazerli metal ergitme (LPBF / DMLS) sistemlerinin tek eklemeli imalat alternatifi sanılmasıdır. Oysa kum kalıp Binder Jetting ile döküm entegrasyonu, endüstriyel ölçekte çoğu zaman açık ara daha verimli ve ekonomiktir.
| Kriter | Doğrudan Metal AM (LPBF / SLM) | Kum Kalıp Binder Jetting + Döküm |
|---|---|---|
| Maksimum Yapı Hacmi | Genellikle 300 × 300 × 400 mm (İstisnai 600-800 mm) | 4000 × 2000 × 1000 mm (voxeljet VX4000 vb.) |
| Hammadde Maliyeti | Çok Yüksek (Gaz atomize metal tozu: 50 – 250 $/kg) | Düşük (Silika kumu: 0.2 – 1 $/kg, Sıvı metal: 1 – 5 $/kg) |
| Üretim Hızı ve Debisi | Düşük (10 – 100 cm³/saat lazer tarama hızı) | Çok Yüksek (30.000 – 120.000 cm³/saat baskı hacmi) |
| Metalurjik Özgürlük | Sınırlı (Yalnızca kaynaklanabilir, dar alaşım aileleri) | Sınırsız (Pik, sfero, tüm çelikler, bronz, alüminyum, Inconel) |
| Artık Gerilme ve Destekler | Yoğun artık gerilme, ısıl işlem ve kesme desteği şart | Sıfır artık gerilme, izotropik katılaşma, desteksiz serbest kum yatağı |
| Tane Yapısı ve Mikroyapı | Yönlenmiş mikroyapı, anizotropi riski | Dökümhane standartlarında kontrol edilebilir döküm yapısı |
Kum kalıp Binder Jetting yönteminde dökülecek alaşım açısından hiçbir metalurjik kısıtlama yoktur. Dökümhanenizin indüksiyon ocağında eritebildiğiniz her türlü gri pik döküm (GG20/25), sfero döküm (GGG40/50), yüksek kromlu aşınma plakası veya paslanmaz çelik doğrudan kalıba dökülebilir. Özellikle döküm çeliklerinde kaynak kabiliyeti, tokluk ve çatlak hassasiyeti döküm sonrası operasyonlarda belirleyicidir. Bu alaşımların kaynağa uygunluğunu önceden analiz etmek için Karbon Eşdeğeri (CE) hesaplama aracı ve kaynak kabiliyeti analizi rehberimizdeki formülleri ve ön tavlama kriterlerini dikkate alarak kimyasal kompozisyon kontrolü sağlanabilir.
Tasarım Serbestisi ve Dökümhane 4.0 İnovasyonları
Kum kalıp eklemeli imalatı dökümhanelere yalnızca hız kazandırmakla kalmaz; geleneksel döküm tasarım kurallarını (Design for Casting – DFC) baştan yazarak Eklemeli İmalat için Tasarım (DfAM) olanaklarını döküme taşır.
Maça Konsolidasyonu (Monolitik Maçalar)
Geleneksel bir 4 silindirli dizel motor bloğu karteri ve su ceketini üretmek için 10 ila 25 adet bağımsız maça parçasının maça sandıklarında basılması, gaz çıkış deliklerinin açılması, yapıştırılması ve derecede birleştirilmesi gerekirdi. 3D kum baskı ile bu devasa maça grubu tek parça (monolitik) olarak basılır. Bu sayede:
- Maçalar arası montaj toleransı hataları ve eksen kaçıklıkları sıfırlanır.
- Maça yapıştırma tutkalı kullanılmadığı için tutkal kaynaklı gaz cepleri ve lokal sertleşmeler ortadan kalkar.
- Parçanın iç kanallarında sıvı metal kaçaklarından kaynaklanan temizlenmesi imkansız çapaklar (finning) tamamen önlenir.
Topolojik Optimizasyon ve Ağırlık Azaltma
Geleneksel döküm parçalarında et kalınlıkları genellikle modelin kumdan çıkabilmesi ve sıvının akabilmesi için homojen ve gereğinden kalın tutulur. Binder Jetting ile sonlu elemanlar analizi (FEA) sonuçlarına göre gerilme almayan bölgelerin et kalınlığı inceltilebilir, içi boş kafes (lattice) yapılı cepler kalıp içine entegre edilebilir. Böylece döküm parçaların mekanik mukavemetinden ödün vermeden %25 ila %45 oranında hafifletilmesi mümkündür.
Konformal Yolluk ve Türbülans Önleyici Besleyiciler
Döküm simülasyonları (MAGMASOFT, ProCAST) bize sıvı metalin kalıp boşluğuna türbülanssız, laminer akışla girmesi gerektiğini söyler. Ancak geleneksel ahşap modellerle 3 boyutlu kıvrımlı, helisel veya değişken kesitli yolluk kanalları (conformal runners) üretmek imkansızdır. 3D kum baskı ile:
- Sıvı metalin kinetik enerjisini sönümleyen helisel kavisli iniş yollukları (sprue),
- Metal akış hızını kontrol eden entegre akış yönlendiriciler ve seramik filtre yuvaları,
- Yönlenmiş katılaşmayı mükemmelleştiren özel profilli besleyiciler (risers) doğrudan kalıp kütlesinin içine eksiz olarak basılır.
Bu akış optimizasyonu sayesinde sıvı metal havadaki oksijenle temas edip oksit filmi (dros) oluşturmaz ve döküm temizliği en üst seviyeye çıkar.
Hibrit Kalıplama Stratejisi: Maliyet ve Hız Dengesi
Endüstriyel ölçekte yüz binlerce adetlik yüksek hacimli seri üretimde, devasa bir dış kalıp derecesini (üst ve alt derece – cope & drag) baştan sona 3D kum yazıcıda basmak birim maliyet açısından optimum olmayabilir. İşte bu noktada modern dökümhaneler Hibrit Kalıplama (Hybrid Sand Casting) modelini uygulamaktadır.
Bu stratejide:
- Dış Kalıp: Otomatik yeşil kum (green sand) hatlarında, yüksek çevrim hızına sahip geleneksel kalıplama makinelerinde saniyeler içinde ucuz ve standart olarak kalıplanır.
- İç Maçalar: Parçanın tüm karmaşıklığını taşıyan, ince soğutma ceketlerini veya kıvrımlı hidrolik galerileri oluşturan iç maça grubu Binder Jetting ile tek parça 3D basılır.
Bu hibrit yaklaşım, hem dış kalıbın düşük maliyet ve yüksek hız avantajını korur hem de iç kısımdaki montaj risklerini sıfırlayarak hurda oranlarını dramatik biçimde düşürür.
Endüstriyel Uygulama Alanları
Kum kalıp ve döküm entegrasyonu günümüzde birçok kritik sektörde standart üretim yöntemi haline gelmiştir:
- Otomotiv ve E-Mobilite: Yeni nesil elektrikli araçlarda (EV) rotor milleri, motor ve invertör muhafazaları tek parça döküm olarak tasarlanmaktadır. 3D kum baskı, soğutma ceketi geometrilerini optimize ederek termal verimi artırır.
- Havacılık ve Savunma Sanayii: Helikopter transmisyon kutuları, jet motoru dişli gövdeleri, füze nozul taşıyıcıları ve İHA motor blokları gibi magnezyum ve alüminyum alaşımlı kritik parçalar kalıpsız dökümle üretilmektedir.
- Ağır Pompa, Vana ve Enerji: Karmaşık iç kanatçıklara sahip kapalı tip santrifüj pompa çarkları (impeller) ve Francis türbin çarkları, monolitik kum maçalar sayesinde sıfır kanat hatasıyla dökülür. Özellikle boru hattı ve gövde bağlantılarında flanş montaj deliklerinin geometrisi döküm öncesi hassas planlanmalıdır. Talaşlı imalat paylarının doğruluğu için delik sayısı, kiriş, merkez açı ve yay uzunluğu hesaplama aracımızdan faydalanılarak döküm flanş cıvata aksları kontrol edilebilir.
- Yedek Parça ve Tersine Mühendislik (Miras Parçalar): Çizimleri ve modelleri yıllar önce kaybolmuş tarihi demiryolu lokomotifleri, deniz motorları veya enerji santrali vanaları, optik 3D lazer tarama ile taranıp CAD ortamında onarılır. Ardından doğrudan kalıbı 3D basılarak orijinal alaşımında tek seferlik döküm gerçekleştirilir.
Yüzey Kalitesi, Boya Uygulamaları ve Kum Geri Kazanımı
Kum kalıp Binder Jetting prosesinin endüstriyel kabullerinde iki önemli parametre öne çıkar: Yüzey pürüzlülüğü ve döngüsel kum ekonomisi.
Katmanlı kum kalıplarda katman basamak etkisi (stair-stepping) ve kum tane boyutu nedeniyle parça yüzeyinde ortalama Ra 12.5 – 25 µm mertebesinde pürüzlülük oluşabilir. Bu durumu döküm standartlarına (Ra 6.3 – 12.5 µm) çekmek için kalıp boşluğuna zirkon veya grafit bazlı refrakter döküm boyası (refractory coating / wash) daldırma, püskürtme veya fırçalama yöntemiyle uygulanır. Refrakter boya, sıvı metalin kum taneleri arasına girmesini (metal penetrasyonunu) engeller ve pürüzsüz bir döküm yüzeyi sağlar.
Sürdürülebilirlik tarafında ise, iş kutusunda kalan bağlanmamış kumlar %100 oranında elenerek doğrudan sisteme geri döndürülür. Döküm sonrasında bozulan reçineli kalıp kumları ise mekanik kırma ve termal rejenerasyon fırınlarından geçirilerek %90’ın üzerinde geri kazanım (reclamation) oranıyla döngüsel ekonomiye kazandırılır.
Sonuç: Dökümün Geleceği Eklemeli İmalatla Birlikte Şekilleniyor
Metal eklemeli imalatın geleceği yalnızca metal tozlarını lazerle eritmekten ibaret değildir. Binder Jetting ile kum kalıp 3D baskısı; döküm sektörünün ölçeklenebilirliğini, malzeme çeşitliliğini ve metalurjik olgunluğunu, eklemeli imalatın kalıpsız esnekliği ve topolojik serbestliği ile taçlandırmaktadır.
Özellikle inorganik bağlayıcıların yaygınlaşması, sıfır emisyonlu dökümhanelerin önünü açarken; maça konsolidasyonu ve konformal yolluk tasarımları döküm kalitesini daha önce ulaşılamayan bir seviyeye taşımaktadır. Geleneksel dökümhaneler için 3D kum baskı sistemleri bir tehdit değil, Dökümhane 4.0 dönüşümünün en stratejik kaldıracıdır.
Kaynaklar ve Referanslar
Bu makale hazırlanırken aşağıdaki kaynaklardan ve teknik dökümantasyonlardan faydalanılmıştır:
- American Foundry Society (AFS) – Additive Manufacturing for Foundries Technical Reports
- ExOne & voxeljet – Industrial 3D Sand Printing Process and Materials Guide
- Modern Casting Magazine – Implementation of Additive Manufacturing in Sand Casting Processes
- Rapid Prototyping Journal – A Review on Additive Manufacturing of Sand Molds by Binder Jetting
- MDPI Materials – 3D Printed (Binder Jetting) Furan and Inorganic Molding Sands Performance Analysis