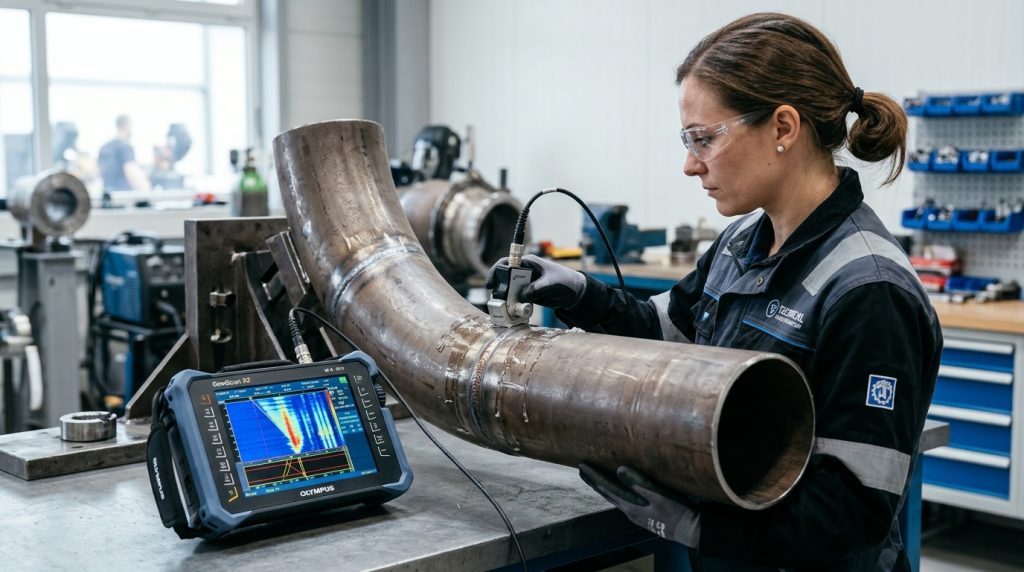
Endüstriyel imalat, enerji santralleri, petrol ve gaz boru hatları ile basınçlı kap üretiminde kaynak dikişlerinin bütünlüğü doğrudan tesis ve can güvenliğini belirler. On yıllar boyunca kaynaklı birleştirmelerin iç kusurlarını incelemek için Radyografik Test (RT) altın standart olarak kabul edildi. Ancak radyoaktif izotopların (Iridyum-192, Selenyum-75 veya Kobalt-60) ve endüstriyel X-ışını tüplerinin yarattığı iş güvenliği riskleri, zorunlu tahliye alanları nedeniyle duran imalat hatları ve filmlerin yalnızca iki boyutlu bir gölge projeksiyon sunabilmesi, endüstriyi daha güvenli ve kesin bir yönteme yöneltti: Phased Array Ultrasonik Test (PAUT).
Daha önce kaynak metalurjisi ve çatlak yatkınlığı üzerine hazırladığımız Karbon Eşdeğeri (CE) Hesaplama Aracı ve Kaynak Kabiliyeti Analizi rehberimizde ele aldığımız gibi, yüksek alaşımlı çeliklerde ve kritik kaynak bağlantılarında soğuk çatlaklar (HACC) ile mikroskobik ergime noksanlıkları meydana gelebilir. İşte bu hassas ve tehlikeli düzlemsel süreksizliklerin yakalanmasında, PAUT teknolojisi günümüzde geleneksel radyografinin yerini hızla alan modern tahribatsız muayene (NDT) yöntemidir.
Phased Array Ultrasonik Test (PAUT) Teknolojisinin Çalışma Prensibi
Geleneksel ultrasonik muayenede (UT) tek bir piezoelektrik kristal kullanılır ve ses dalgası malzeme içerisine sabit bir açıyla (örneğin 45°, 60° veya 70°) gönderilir. Farklı derinlik ve açıları taramak için probun malzeme yüzeyinde sürekli ileri-geri hareket ettirilmesi (raster scan) ve farklı açılı takozların (wedge) takılması gerekir.
Phased Array (Dizilimli Faz) Teknolojisi ise tek bir muhafaza içinde bağımsız olarak kontrol edilebilen çok sayıda küçük piezoelektrik elemandan (genellikle 16, 32, 64 veya 128 adet) oluşur. Bu elemanların her biri gelişmiş bir mikroişlemci tarafından nanosaniyeler mertebesindeki zaman gecikmeleriyle (delay laws / focal laws) ayrı ayrı uyarılır.
Huygens-Fresnel dalga prensibine dayanan bu gecikmeli tetikleme sayesinde, her bir kristalden yayılan dairesel dalgacıklar birbirini sönümleyerek veya kuvvetlendirerek tek bir bileşke ses demeti oluşturur. Böylece probu fiziksel olarak hareket ettirmeden ses dalgasının açısı elektronik olarak saptırılabilir (beam steering) ve ses demeti malzemenin istenen derinliğine milimetrik doğrulukla odaklanabilir (dynamic focusing).

PAUT Tarama Formatları ve Veri Görselleştirme
Geleneksel UT cihazlarında operatör yalnızca ekrandaki tepe noktalarını (eko genlikleri) yorumlamak zorundayken, PAUT operatöre ve mühendislere parçanın içini doğrudan görselleştiren çok boyutlu analiz pencereleri sunar:
- A-Scan (Genlik-Zaman Grafiği): Tek bir ses demetinin malzeme içindeki yansımalarını gösteren temel sinyal eğrisidir. Eko genliği ve uçuş süresi (TOF) bilgisini verir.
- B-Scan (Enine Kesit Görünümü): Probun hareket ekseni boyunca malzemenin et kalınlığı yönündeki kesit haritasıdır; derinlik profili sunar.
- C-Scan (Kuşbakışı / Plan Görünümü): Malzemenin yüzeyine dik olarak yukarıdan bakış sunan iki boyutlu haritadır. Korozyon haritalama ve delaminasyon tespitinde kullanılır.
- S-Scan (Sektörel / Açısal Tarama): PAUT’un en karakteristik ve güçlü görüntüleme formatıdır. Prob sabitken ses demeti örneğin 40° ile 70° arasında açısal olarak süpürülür ve renk skalasıyla kodlanmış gerçek zamanlı bir dilim elde edilir. Kaynak profili (weld overlay) ile üst üste bindirilerek kusurun tam geometrik konumu görülür.
- D-Scan (Yan Profil Görünümü): Kaynak eksenine dik doğrultudan derinlik ve uzunluk dağılımını gösterir.
PAUT ile Geleneksel Radyografik Testin (RT) Karşılaştırması
Radyografik muayene ve Phased Array ultrasonik test yöntemlerinin temel teknik ve operasyonel farkları aşağıdaki tabloda özetlenmiştir:
| Kriter | Phased Array Ultrasonik Test (PAUT) | Geleneksel Radyografik Test (RT) |
|---|---|---|
| Işın ve Dalga Türü | Yüksek frekanslı mekanik ses dalgaları (0.5 – 15 MHz) | İyonlaştırıcı elektromanyetik radyasyon (X-ışını ve Gama) |
| İş Sağlığı ve Güvenliği | Sıfır radyasyon riski; operatör ve çevre için %100 güvenli | Ciddi radyasyon tehlikesi; kontrollü alan ve dozimetre şartı |
| Üretim Sürekliliği | İmalat durmaz; aynı anda yanında kaynak ve montaj yapılabilir | Geniş tahliye sahası gerekir; genellikle gece vardiyası zorunludur |
| Düzlemsel Kusur Tespiti | Çatlak ve yan cidar ergime noksanlığında mükemmel hassasiyet | Işın açısına dik olmayan dar çatlakları yakalama şansı zayıf |
| Kusur Boyutlandırma | Derinlik, uzunluk ve et kalınlığındaki yükseklik (h) net ölçülür | Yalnızca 2B izdüşüm verir; derinlik ve yükseklik ölçülemez |
| Muayene ve Rapor Hızı | Enkoderli tarayıcı ile anında dijital kayıt ve gerçek zamanlı sonuç | Film banyosu, kurutma veya CR/DR tarama nedeniyle gecikmeli |
| Çevresel Etki ve Atık | Sıfır kimyasal veya nükleer atık (yalnızca su bazlı jel) | Radyoaktif kaynak yönetimi ve karanlık oda kimyasal atıkları |
| Kabul Standartları | ASME Sec V Art 4 / Code Case 2235, ISO 13588, ISO 19285 | ASME Sec V Art 2, ISO 17636, EN 1435 |
PAUT Yönteminin RT’ye Karşı Belirleyici Üstünlükleri
Sıfır Radyasyon Riski ve Kesintisiz Üretim (Zero Downtime)
Radyografik testin sahadaki en büyük maliyet kalemi radyasyon tahliye sahasıdır. Bir boru hattında veya basınçlı kap atölyesinde gama çekimi yapıldığında, radyasyon güvenliği regülasyonları gereği yüzlerce metrelik alan emniyet şeridine alınır ve tüm imalat durdurulur. Çoğu tesis RT çekimlerini yalnızca gece vardiyasında yapabilir. PAUT ise tamamen zararsız ses dalgaları kullandığı için kaynakçı dikişi tamamlarken hemen yanındaki hatta muayene başlatılabilir; şantiye operasyonları kesintisiz devam eder.
Düzlemsel Kusurların ve Ergime Noksanlığının Yüksek Olasılıkla Tespiti
Radyografi prensip olarak Beer-Lambert absorpsiyon yasasına göre çalışır: Malzemenin yoğunluğu veya kalınlığı azaldığında film üzerinde daha koyu bir iz oluşur. Gözenek (porosity) veya cüruf (slag) gibi hacimsel kusurlar radyografide çok net görünürken; kaynak ağzı yan cidarına yapışmamış ince bir ergime noksanlığı (lack of side-wall fusion) veya ince bir çatlak eğer ışın demetine tam paralel değilse filmde hiçbir kontrast oluşturmaz ve gözden kaçar. PAUT ise sektörel tarama (S-scan) sayesinde açılı kayma dalgaları (shear waves) göndererek kaynak ağzının eğimli yüzeylerine dik çarpar ve en kritik çatlakları bile anında ekrana yansıtır.
Kusur Boyutlandırma ve Fitness-For-Service (FFS) Uyumluluğu
Geleneksel radyografi kusurun uzunluğunu ölçebilir ancak malzemenin içine doğru ne kadar ilerlediğini (derinlik) ve et kalınlığı yönündeki yüksekliğini (through-wall height) ölçemez. Modern mühendislikte API 579 / ASME FFS-1 ve BS 7910 kırılma mekaniği yaklaşımlarında, bir kusurun tamir edilip edilmeyeceğine kusurun et kalınlığı içindeki yüksekliğine (flaw height) göre karar verilir. PAUT, uç kırınımı (crack tip diffraction) sinyalleri sayesinde kusurun üst ve alt uçlarını yakalayarak milimetrenin onda biri hassasiyetinde yükseklik boyutu verir. Bu sayede gereksiz ve yapıyı zayıflatan kaynak tamirleri önlenir.
Enkoderli Tarayıcı ile Yüzde Yüz Dijital İzlenebilirlik
Modern PAUT sistemleri konum enkoderi (encoder) entegre edilmiş manyetik tekerlekli tarayıcılarla kullanılır. Prob kaynak boyunca hareket ettirilirken milimetrik koordinatlar ham ultrasonik veriyle senkronize olarak kaydedilir. Kaydedilen bu veri seti yıllar sonra bile açılıp tekrar incelenebilir, sanal takoz açıları değiştirilerek yeniden analiz edilebilir ve bağımsız denetçilere dijital denetim kanıtı (auditable artefact) olarak sunulabilir. Filmlerin kimyasal bozulma, sararma veya kaybolma riski tamamen ortadan kalkar.
Uluslararası Standartlar ve Kabul Kriterleri
PAUT teknolojisinin endüstride radyografinin yerini alabilmesi uluslararası kod ve standart komitelerinin onayıyla resmiyet kazanmıştır:
- ASME Section V, Article 4 & Code Case 2235: Basınçlı kap ve borularda radyografi yerine ultrasonik muayene kullanımına izin veren temel düzenlemedir.
- ISO 13588: Kaynaklı birleştirmelerin otomatik Phased Array ultrasonik teknolojisi ile muayenesi için standart yöntemleri belirler.
- ISO 19285: Phased Array ile kaynak muayenesinde kabul seviyelerini ve kusur değerlendirme kriterlerini düzenler.
- API 1104 Ek D: Petrol ve gaz boru hatlarının çember kaynaklarında otomatik ultrasonik muayene (AUT / PAUT) kabul kriterlerini kapsar.
Kaynaklar ve Referanslar
Bu makale hazırlanırken aşağıdaki teknik dökümantasyonlardan ve mühendislik kaynaklarından faydalanılmıştır:
- TWI Global – What is Phased Array Ultrasonic Testing (PAUT) and How Does it Work?
- Baker Hughes Waygate Technologies – What is Phased Array Ultrasonic Testing (PAUT)?
- Evident Scientific (Olympus IMS) – Advanced Phased Array NDT Solutions and Inspection Standards
- NDT Connect – RT vs PAUT: Cost, Speed, Detection Decision Matrix & ASME Standards
- Inspecting Pressure Equipment Welds Without Radiation (PAUT Explained)